Lithium-Ionen-Batteriepacks für Elektrofahrzeuge, stationäre Speicher oder Industrieanwendungen sind komplexe Systeme aus Hunderten oder Tausenden von Einzelzellen, verbunden durch Verschienungen, Kühlsysteme, Sensorik und Batteriemanagementsysteme. Die Demontage solcher Packs – sei es zur Reparatur einzelner Module, zur Zellselektion für ein Rebuild oder zur Vorbereitung auf das Recycling – ist kein trivialer Vorgang. Fehlerhaftes Vorgehen kann zu elektrischen Lichtbögen, thermischem Durchgehen einzelner Zellen oder mechanischen Beschädigungen führen, die einen wirtschaftlich verwertbaren Pack dauerhaft unbrauchbar machen.
Für Werkstätten, Reparaturbetriebe und Refurbishment-Dienstleister ist die systematische Demontage daher eine Kernkompetenz. Sie setzt Kenntnisse über Zellchemie, Packarchitektur, Hochvoltsicherheit und Materialverhalten voraus. Dieser Artikel erläutert die wesentlichen Grundlagen und gibt einen strukturierten Überblick über Prozessschritte, Werkzeuge und typische Fehlerquellen.
Elektrische Risiken und Hochvoltsicherheit als Ausgangspunkt
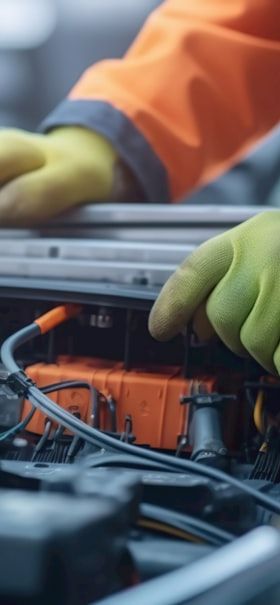
Hochvolt-Batteriepacks in Elektrofahrzeugen arbeiten typischerweise im Spannungsbereich zwischen 200 und 800 Volt Gleichspannung. Diese Spannungslage ist bereits bei Berührung potenziell tödlich und erfordert den Einsatz persönlicher Schutzausrüstung (PSA) der Kategorie HV, darunter isolierende Handschuhe mindestens der Klasse 00 (geprüft auf 500 V) oder Klasse 0 (geprüft auf 1000 V), isolierendes Schuhwerk sowie Gesichtsschutz. Sämtliche Werkzeuge müssen nach IEC 60900 oder vergleichbaren Normen isoliert sein.
Vor Beginn jeder Demontage ist der Pack elektrisch zu trennen. Dies erfolgt in der Regel durch Entfernen des Serviceplugs oder manuellen Trennschalters, der in den meisten Packarchitekturen die Hochvoltverbindung physisch unterbricht. Anschließend ist zwingend eine Spannungsmessung an den Hauptpolen des Packs durchzuführen und zu dokumentieren, um sicherzustellen, dass keine Restspannung anliegt. Dabei ist zu beachten, dass Stützkondensatoren in der Leistungselektronik auch nach Trennung des Serviceplugs kurzzeitig hohe Spannungen speichern können – eine ausreichende Entladezeit ist einzuhalten.
Ergänzend ist der Ladezustand (State of Charge, SoC) des Packs zu berücksichtigen. Für die Demontage empfiehlt sich ein SoC von unter 30 Prozent, da die chemische und elektrische Energie im Fehlerfall geringer ist. Viele Hersteller und Normungsgremien, darunter die SAE J2990, definieren SoC-Grenzen für Reparatur- und Demontageoperationen.
Packarchitektur verstehen: Zell-Modul-Pack-Hierarchie
Lithium-Ionen-Batteriepacks folgen in der Regel einer dreistufigen Hierarchie: Zellen werden zu Modulen gruppiert, Module werden im Pack verschaltet. Die konkrete Architektur variiert stark zwischen Herstellern und Anwendungsfeldern. Prismatische Zellen werden häufig in Modulen mit Zellhaltern und Druckplatten verbaut, zylindrische Zellen in Wabenstrukturen vergossen oder verklebt, Pouchzellen in Rahmenkonstruktionen mit Verpressung geführt.
Vor Beginn der mechanischen Demontage ist die konkrete Packarchitektur zu analysieren. Servicedokumentation, Schaltpläne und Explosionszeichnungen sind unverzichtbar, sofern verfügbar. Fehlt diese Dokumentation, sind zerstörungsfreie Analysemethoden wie Röntgeninspektion oder CT-Aufnahmen in Betracht zu ziehen. Ohne Kenntnis der Verschaltung besteht das Risiko, beim Lösen von Verbindungen unbeabsichtigt Kurzschlüsse zu erzeugen oder die Busbar-Geometrie falsch zu interpretieren.
Werkzeuge und Hilfsmittel für die mechanische Demontage
Die mechanische Demontage umfasst das Lösen von Gehäuseschrauben, das Trennen von Kühlplatten, das Ablösen von Klebstoffen sowie das Entfernen von Busbars und Zellkontaktierungssystemen (Cell Contacting Systems, CCS). Für Schraubverbindungen werden isolierte Drehmomentschlüssel und Ratschensätze eingesetzt. Bei verklebten Gehäuseteilen kommen Trennmittel auf Basis von Wärme (Heißluft, Wärmeplatten) oder chemischen Lösemitteln zum Einsatz, wobei thermische Verfahren sorgfältig dosiert werden müssen, um Zellen nicht zu beschädigen.
Besondere Sorgfalt erfordert das Ablösen von Klebstoffen zwischen Zellen und Kühlplatten, da viele Hersteller Wärmeleitpads oder zweikomponentige Strukturklebstoffe einsetzen, die auf Scher- und Zugkräfte ausgelegt sind. Mechanische Trennsysteme mit Drahtschneidetechnik oder Schälklingen sind für diesen Prozessschritt gebräuchlich. Zylindrische Zellen in vergossenen Modulen stellen die größte Herausforderung dar, da das Vergussmaterial oft nicht rückstandsfrei zu entfernen ist, ohne Zelloberflächen zu beschädigen.
Für den Betrieb in industriellen Reparaturwerkstätten empfiehlt sich der Einsatz von Arbeitsplatten mit eingebetteter Potenzialausgleichsschiene, um statische Aufladungen zu vermeiden. Absaugvorrichtungen für Gasemissionen sind vorzusehen, da beschädigte Zellen Elektrolytdämpfe freisetzen können.
Zellzustand erfassen: Inline-Prüfung während der Demontage
Die Demontage bietet die Möglichkeit, den Zustand einzelner Zellen und Module direkt zu erfassen. Vor dem vollständigen Lösen der Modulverbände können Spannungsmessungen je Zellgruppe Auskunft über Spannungsungleichgewichte geben, die auf gealterte oder defekte Zellen hinweisen. Temperatursensoren und Infrarot-Wärmebildkameras ermöglichen die Detektion von Hot-Spots, die auf innere Kurzschlüsse oder erhöhte Kontaktwiderstände hindeuten.
Nach der Isolation einzelner Module ist eine systematische Kapazitätsmessung über definierte Lade-/Entladezyklen sinnvoll. Ergänzend liefert die elektrochemische Impedanzspektroskopie Informationen über Alterungszustand, Elektrolytzersetzung und SEI-Wachstum (Solid Electrolyte Interphase). Diese Daten sind Grundlage für die Entscheidung, welche Zellen oder Module für ein Rebuild nutzbar sind und welche dem Recycling zugeführt werden.
Typische Fehlerquellen und Qualitätssicherung
Zu den häufigsten Fehlern bei der Packdemontage zählen mechanische Beschädigungen der Zellhüllen durch unsachgemäßen Werkzeugeinsatz, das Erzeugen von Kurzschlüssen durch versehentliches Überbrücken von Busbars sowie Elektrolytaustritt infolge von Druckbelastung auf gequollene Pouchzellen. Letzteres ist besonders kritisch, da ausgetretener Elektrolyt auf Basis von Lithiumsalzen in Carbonatlösemitteln entzündlich und gesundheitsschädlich ist.
Qualitätssichernde Maßnahmen umfassen eine lückenlose Dokumentation jedes Prozessschritts – idealerweise mit fotografischer oder videografischer Begleitung – sowie die Rückverfolgbarkeit jeder Zelle über Seriennummern oder Data-Matrix-Codes. In automatisierten Demontageprozessen, wie sie in ersten industriellen Pilotanlagen erprobt werden, übernehmen Bildverarbeitungssysteme die Lageerkennung von Bauteilen und steuern kollaborative Roboter für die Ausführung definierter Demontagesequenzen.
Prozessintegration: Von der Demontage zur Kreislaufwirtschaft
Die sicherheitsgerechte Demontage ist kein isolierter Prozess, sondern der erste Schritt in einer Wertschöpfungskette, die Reparatur, Refurbishment, Second-Life-Nutzung und schließlich werkstoffliches Recycling umfasst. Eine strukturierte Demontage, bei der Zellzustand und Materialzusammensetzung dokumentiert werden, ist Voraussetzung dafür, dass Entscheidungen über den weiteren Nutzungspfad datenbasiert getroffen werden können. Europäische Regulierungsvorhaben, darunter die EU-Batterieverordnung, verlangen künftig explizit die Rückverfolgbarkeit von Batteriekomponenten und erhöhen damit den Druck auf Reparaturbetriebe, ihre Demontageprozesse zu digitalisieren und zu standardisieren.
Für Reparatur- und Refurbishment-Betriebe bedeutet dies: Investitionen in Qualifikation, Werkzeugausstattung und Dokumentationssysteme sind nicht optional, sondern Grundvoraussetzung für einen wirtschaftlich und regulatorisch tragfähigen Betrieb. Die Demontage von Batteriepacks ist damit zugleich technische Kernkompetenz und strategische Weichenstellung für die Positionierung im wachsenden Markt der Batteriekreislaufwirtschaft.