In einem Lithium-Ionen-Batteriepack sind Dutzende bis Tausende von Einzelzellen elektrisch miteinander verbunden. Die Qualität dieser Verbindungen bestimmt maßgeblich, wie zuverlässig und sicher ein Pack über seine gesamte Lebensdauer funktioniert. Dennoch werden Schweißverbindungen in der Reparaturpraxis oft unterschätzt: Sie gelten als nicht wartbar, obwohl gezielte Instandsetzung in vielen Fällen technisch und wirtschaftlich sinnvoll ist. Voraussetzung ist ein fundiertes Verständnis der eingesetzten Fügeverfahren, der typischen Degradationsmechanismen und der messtechnischen Bewertungsmethoden.
Der folgende Artikel richtet sich an Techniker und Ingenieure, die Batteriepacks aus der Elektromobilität, aus stationären Speichern oder aus Industrieanwendungen instand setzen. Er beschreibt die in der Serienfertigung dominierenden Schweißverfahren, erläutert die Fehlerbilder, die im Betrieb entstehen, und zeigt auf, welche Methoden für eine fachgerechte Reparatur geeignet sind.
Fügeverfahren in der Batteriepackfertigung
In der industriellen Batteriepackfertigung kommen im Wesentlichen drei Schweißverfahren zum Einsatz: das Widerstandsschweißen (Widerstandspunktschweißen), das Laserschweißen und das Ultraschallschweißen. Jedes Verfahren besitzt charakteristische Eigenschaften, die seinen Einsatzbereich definieren.
Das Widerstandspunktschweißen ist das älteste und in der Kleinzellfertigung (Rundzellen vom Typ 18650 oder 21700) am weitesten verbreitete Verfahren. Nickelstreifen oder Nickel-beschichtete Kupferstreifen werden durch kurze, hochintensive Stromimpulse mit dem Zellpol verbunden. Der Prozess ist robust und kostengünstig, erzeugt jedoch vergleichsweise hohe thermische Belastungen und ist bei Materialdicken über etwa 0,3 mm in seiner Reproduzierbarkeit begrenzt.
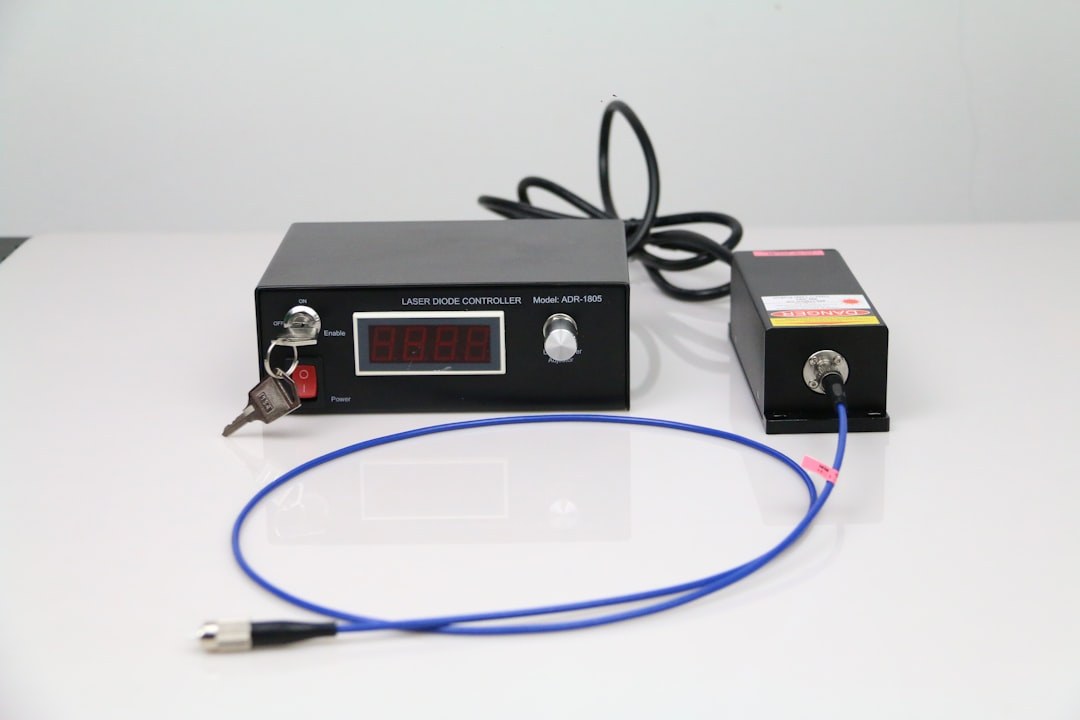
Das Laserschweißen hat sich für prismatische Zellen und Pouch-Zellen sowie für hochwertige Rundzellmodule weitgehend durchgesetzt. Es erlaubt präzise, schmal begrenzte Schweißnähte mit geringer Wärmeeinflusszone und ist für Aluminium- und Kupferverbinder gleichermaßen geeignet. Puls- und Dauerstrichlaser unterscheiden sich dabei in der Energieeinbringung und der erreichbaren Nahtgeometrie. Das Ultraschallschweißen wird primär für Folienleiter an Pouch-Zellen eingesetzt: Die hochfrequente mechanische Schwingung erzeugt eine Feststoffverbindung ohne Aufschmelzen der Werkstoffe, was die thermische Belastung der Elektrodenanschlüsse minimiert.
Typische Fehlerbilder und Degradationsmechanismen
Schweißverbindungen in Batteriepacks sind im Betrieb einer Kombination aus mechanischen, thermischen und elektrochemischen Beanspruchungen ausgesetzt. Die häufigsten Fehlerbilder lassen sich in drei Kategorien einteilen: Kontaktwiderstandserhöhung, Rissbildung und vollständiger Verbindungsbruch.
Eine schleichende Erhöhung des Übergangswiderstands entsteht durch Oxidation der Verbindungsflächen, durch Kriechvorgänge im Gefüge bei wiederkehrender Erwärmung sowie durch Korrosion, wenn Elektrolyt in den Packbereich eindringt. Erhöhte Kontaktwiderstände führen zu lokaler Wärmeentwicklung, die ihrerseits die Degradation beschleunigt — ein sich selbst verstärkender Prozess. Risse entstehen bevorzugt bei Verbindern mit geringer Materialstärke und hohem thermischen Ausdehnungskoeffizient unter zyklischer Temperaturbelastung. Pouch-Zellen-Anschlüsse aus Aluminiumfolie sind hierfür besonders anfällig, da wiederholte Biegebelastungen durch Zellausdehnung (Swelling) im Laufe der Zyklenalterung die Folienleiter ermüden.
Vollständige Verbindungsbrüche treten am häufigsten nach mechanischen Ereignissen auf — Unfallschäden, Vibrationsbelastung über Fahrzeuglebenszeit oder unsachgemäßem Handling bei der Demontage. In Modulen mit seriell verschalteten Zellreihen führt ein einzelner Verbindungsbruch zum Ausfall der gesamten Reihenschaltung und damit zu einem messbaren Spannungseinbruch im BMS-Monitoring.
Messtechnische Bewertung im Reparaturprozess
Bevor eine Schweißverbindung repariert oder ersetzt wird, muss ihr Zustand belastbar bewertet werden. Die Vier-Draht-Messmethode (Kelvin-Messung) erlaubt die kontaktresistanzfreie Bestimmung des Übergangswiderstands einzelner Verbindungen. Typische Sollwerte für Widerstandspunktschweißungen auf Nickelstreifen liegen im Bereich von wenigen Mikroohm; Abweichungen um den Faktor 2 bis 5 gegenüber unbeschädigten Referenzpunkten gelten als Indikator für eine degradierte Verbindung.
Die Thermografie unter Lastbedingungen ist eine ergänzende und oft schneller handhabbare Methode: Bei definiertem Lade- oder Entladestrom erzeugen hochohmige Verbindungen lokale Wärmeinseln, die mit einer Infrarotkamera sichtbar gemacht werden. Für eine quantitative Bewertung ist jedoch die Vier-Draht-Messung vorzuziehen. Sichtprüfung und Rasterelektronenmikroskopie (REM) sind destruktiven Analysen vorbehalten, etwa bei der Ursachenanalyse im Rahmen von Failure-Mode-Untersuchungen.
Reparaturverfahren: Möglichkeiten und Grenzen
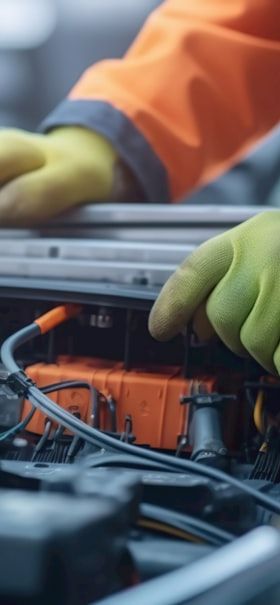
Die Instandsetzung defekter Schweißverbindungen folgt grundsätzlich zwei Strategien: der Nachschweißung an der vorhandenen Stelle oder dem Austausch des gesamten Verbinders inklusive Neuschweißung. Welcher Weg möglich ist, hängt vom Packdesign, der Zugänglichkeit der Verbindungsstelle und der verfügbaren Ausrüstung ab.
Widerstandspunktschweißungen auf Nickelstreifen lassen sich mit handgeführten oder stationären Punktschweißgeräten gut nachschweißen, sofern die Elektrodengeometrie ausreichend Platz bietet. Kritisch ist dabei die Einstellung der Schweißenergie: Zu hohe Impulse beschädigen den Zellpol oder die Zelldose; zu niedrige Energie erzeugt nur eine Kaltverschweißung ohne mechanische und elektrische Belastbarkeit. Lasergeschweißte Verbinder erfordern entsprechende Laserquellen im Reparaturbetrieb — ein Aufwand, der für spezialisierte Reparaturdienstleister wirtschaftlich darstellbar ist, für den allgemeinen Werkstattbetrieb jedoch selten. In diesen Fällen ist der vollständige Modulaustausch die praktikablere Lösung.
Ultraschallgeschweißte Folienleiter an Pouch-Zellen sind in der Reparatur besonders anspruchsvoll: Die Folienleiter sind oft bereits durch Ermüdung verkürzt, was die Neupositionierung der Zelle erfordert. Klebeverbindungen oder mechanisch geklemmte Verbinder werden gelegentlich als Notlösung diskutiert, sind jedoch wegen ihrer deutlich höheren Kontaktwiderstände und ihrer mangelnden Langzeitstabilität für sicherheitsrelevante Applikationen ungeeignet.
Materialauswahl und Kompatibilität bei der Instandsetzung
Ein häufig unterschätzter Aspekt der Schweißreparatur ist die Materialkompatibilität. Verbinder bestehen je nach Anwendung aus Reinkupfer, Aluminium, vernickelt beschichtetem Kupfer oder aus Verbundwerkstoffen (Aluminium-Kupfer-Clad). Die Wahl des Ersatzwerkstoffs muss mit dem vorhandenen Zellpol-Material übereinstimmen: Aluminium-Zellpole (typisch für den Pluspol prismatischer Zellen) lassen sich nicht direkt mit Kupferverbindern laserschweißen, ohne intermetallische Phasen zu erzeugen, die die Verbindungsfestigkeit drastisch reduzieren. Nur bei der Verwendung von Clad-Materialien oder geeigneter Zwischenschichten ist eine Mischverbindung technisch zuverlässig realisierbar.
Für Widerstandspunktschweißungen werden ausschließlich Nickelstreifen oder Nickel-plattierte Kupferstreifen mit definierten Materialdicken verwendet. Abweichungen von der Originalspezifikation — etwa durch Verwendung dünnerer Streifen zur Verbesserung der Schweißbarkeit — verändern den elektrischen Widerstand des Verbinders und können zu unzulässiger Erwärmung im Betrieb führen.
Praxishinweise und Ausblick
Für Reparaturbetriebe, die Schweißverbindungen in Batteriepacks instand setzen wollen, ist eine prozessfähige Punktschweißanlage mit einstellbarer Impulsenergie und dokumentierter Wiederholbarkeit die Mindestausstattung. Die Qualifikation der Schweißparameter anhand von Zugscherproben oder Schälproben nach der Normenreihe DVS 2811 bzw. vergleichbaren internen Prüfstandards ist empfehlenswert. Thermografische Abnahmeprüfungen nach der Reparatur liefern eine schnelle Qualitätskontrolle unter realen Lastbedingungen.
Mit zunehmender Verbreitung von Großformatzellen (Large Format Prismatic) und der damit einhergehenden Vereinfachung der Zellverschaltung werden Schweißreparaturen technisch zugänglicher, da die Anzahl der Verbindungspunkte pro Kilowattstunde sinkt und die Einzelverbinder an Baugröße gewinnen. Gleichzeitig erhöhen höhere Systemspannungen und größere Zellkapazitäten die Anforderungen an die Qualität jeder einzelnen Verbindung. Die Beherrschung der Fügeverfahren und ihrer Fehlerbilder bleibt damit eine Kernkompetenz für alle, die Batteriepacks nachhaltig instand halten wollen.